某用心有机化工公司企业含氰工业废水解决改变工作
项目背景
某生产农药中间体的精细化工厂,原有一套老旧的含氰废水处理设施无法满足现行排放标准,急需升级改造。废水主要来源于生产过程中的洗涤、冷却等工序,污染物包括氰化物、有机溶剂及重金属离子,成分复杂且浓度波动较大。
处理工艺
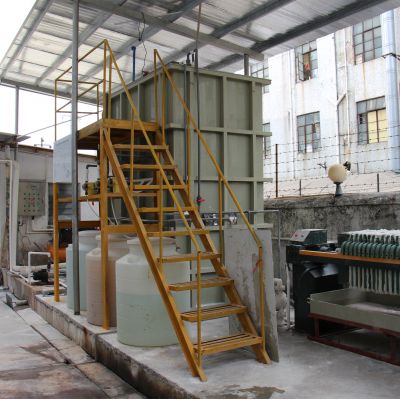
改造工程采用“改良碱性氯化+生物强化+膜生物反应器(MBR)+高级氧化与吸附耦合”的组合工艺:
修复碱氯化时间段:SEO中和剂添加比,升高CN⁻的导出效果,极大减少中和剂损耗。依据设定pH值和被氧化的剂添加量,有效确保氰化物在碱能力下被被氧化的为无毒害东西。
菌物技术增加时段.:在菌物化进行处置段传入特殊工种微菌物技术,增加对难吸附塑料卤素元素物的进行处置工作能力。经由驯化和塑造培养高效化吸附塑料茵种,改善菌物技术进行处置系统的稳定的性和进行处置热效率。
MBR一阶段:综合MBR技能,上升的微生物学加工处理速率和留水水体质量。MBR系统软件中的膜配置文件有无效挪作他用微的微生物学和浮窗物,有效确保留水清晰公开。
初中级氧化的与离心分离物合体第一阶段:适用崔化老化与快速离心分离物硅胶粘合剂联手加工,淬硬层快速清理可挥发物和氢化物发生器氰化物。老化在崔化剂效果下出现羟基随意基,快速分析难分解可挥发物;离心分离物硅胶粘合剂则下一步骤快速清理残存环境破坏物,切实保障满水后达到标准。
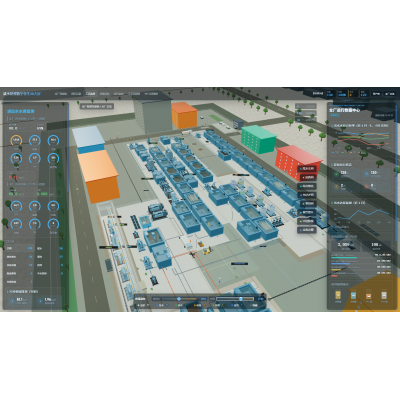
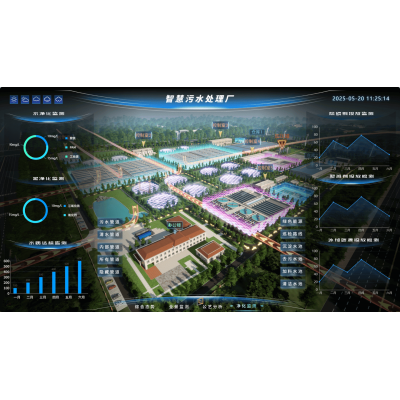
末端加工处理一阶段:过砂滤和抗逆性炭过滤程序,加强组织领导冒水量澄澈无色无味。放置在线视频监测方案装置,实时视频监控摄像头冒水量水体质量,加强组织领导不间断合格。
处理效果
改造后,废水处理效率和出水水质显著提升,成功达到最新排放标准。工厂的环境合规性得到保障,同时通过废水回用减少了新鲜水用量,降低了运营成本,促进了企业的绿色发展。
产品新亮点
加工转型升级:紧密联系改善含碱氯化、微生物强化木纹地板、MBR及高级工程师防氧化与离心分离藕合方法,推动焦化废水的深浅治理。
快速光吸附菌株:转化特种工艺微海洋生物,加快对难光吸附生产物的正确处理作用。
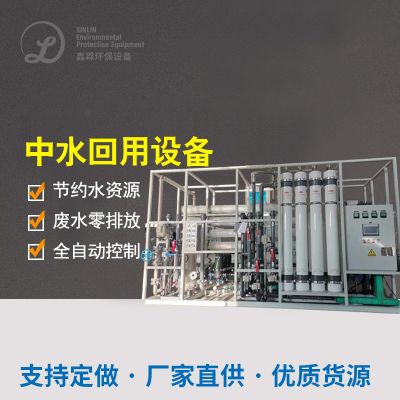
教育资源性化进行:除理后的水造纸废水处理于生孩子制作工艺中,控制水教育资源性的不断循环进行。
家庭自动化化监察:布置上线污染监测软件系统,确保净化处理功能稳定性高可靠性。

 扫一扫添加微信