啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
顶目原型
:
加工区的空间十分有限,废水新风量小(5000m³/h)但酸度高(CH₄占有率15%),傳統新工艺无非适合。
处理好方案怎么写
:
方法程序
:
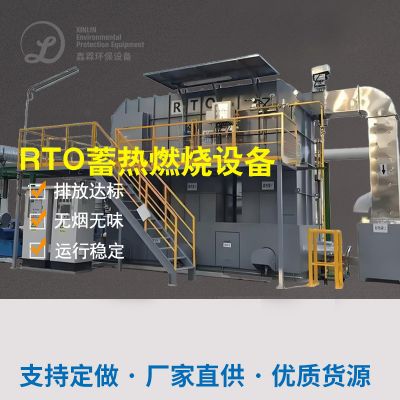
废液持续 → 冷凝器出现脱水 → RTO蓄热自燃(净化处理CH₄及VOCs) → 余热中水回用于蒸气锅炉。
枝术亮点纷呈
:
RTO体统热高效率达95%,二氧化氮被转化为CO₂并二手回收电磁能。
方案化制定,占地面积仅50㎡。
正常运作效用
:
VOCs取除率>98%,年降低成本蒸汽加热成本120万元。
系统进行投资2今年年底凭借节能环保受益回报。
四、业总结范文与以后趋向
现实状况研究
:
白酒该行业废气排放管控发展率不充分60%,大中小公司企业型公司企业仍以简短自喷为中心。
环保性法规标准趋严,背景、武汉等地已的标准一直在线检测数据H₂S和VOCs。
优化系统方向上
:
精准性的控源
:提升脏水生产技术避免厌氧反应器段产气。
智会运维和技术
:导入物登录网方法立即调低机 运作。
资源量化进行
:营销沼气池带发电或热动力环保再生资源回收模式,。
技术工艺安利
:
高渗透压废液:最优会选择“冷凝水+RTO”组合起来。
低渗透压异臭:菌物法+光催化剂氧化更加具备经济发展性。
可以通过作出实例可以说,白酒废污水处置厂废气废气排放管治需“因厂精准施策”,融合废气排放症状与人工成本费用预算挑选技木规划。未来是什么跟着碳降碳让不断提高,集于一身生态破坏调控与发热能源的回收利用的工作方案将成主流产品。

 扫一扫添加微信