补焊厂房废气排放情况
熔接加工的时候中呈现的烟气部分有难度,主要是具有烟气、金屬氧化反应物、造成损害气休等。给出熔接加工工序各种,烟气部分有一些对比:
烟气颗粒肥料物
:最主要的营养成分为铁、锰、铬、镍等合金硫化物,粒度分布经常在0.01-1μm左右,易透明桌面在大气中。
有危害性甲烷气体
:例如二防脱色碳(O₃)、氮防铁的脱色物(NOx)、一防脱色碳(CO)、二防脱色碳(CO₂)等。
溶解性巧妙物(VOCs)
:区域焊接加工艺中利用焊剂或保护英文气休很容易带来少许VOCs。
电焊烟粉尘具下述优缺点:
粒级小
:大方面科粒物包括可吸进去科粒物(PM10及PM2.5),对身体严重后果大。
密度震荡大
:点焊做业时有机废气产生量随工艺技术性能参数发生变化严重。
高的温度高湿
:区域焊废液体温较高且含有水水蒸汽,新增了除理麻烦。
焊接生产烟粉尘操作困难与事项
处里关键点
粒状物除去学习效率的要求高
:电焊飘尘颗粒肥料微小,传统文化除灰装备仍未高效益收集。
多种多样被污染的物相融
:需时候处里颗粒状物、气态水大气污染物,生产工艺组合构成较为复杂。
装配车间合理布局上限
:手工焊接办公工位分散化或活动时,集气系统性设定難度大。
高耗能与运动人工成本
:外理平台需具备体验与城市发展性。
首要能力步骤
根源的控制
:最优利用低粉尘悍接涂料和流程。
有效率集气程序
:选择生产加工规划设计方案有效率的部位排风操作系统或全局内循环操作系统。
多极治理 制作工艺
:一般是还要"预净化工作+主净化工作+后净化工作"的组合公式方法。
自动化化控住
:结合有机废气治理溶度半自动可以调节体系操作参数指标,变低高能耗。
非常经典 装修案例解析
案例库一:某重形自动化机械制造厂补焊厂区有机废气制理
工程项目背景图
:
这辆间以小型设计件手工焊接来源于,在使用电弧焊、有害气体保障焊等多种多样制作工艺,单日产生烟粉尘约50kg,气体摄氏度常达60℃上面。
补救情况报告
:
集气设备
:选择顶吸罩+侧吸罩结构,保证 焊接工艺治具焊接烟尘收集率≥90%。
整理工学院艺
:
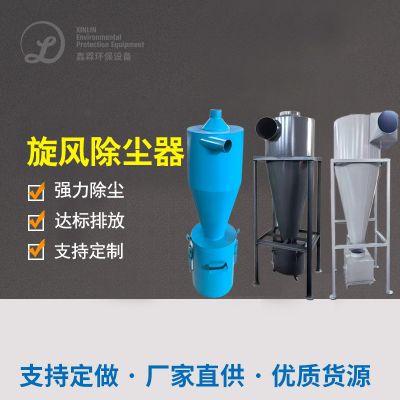
预净化处理:飓风滤尘器我们要除大科粒
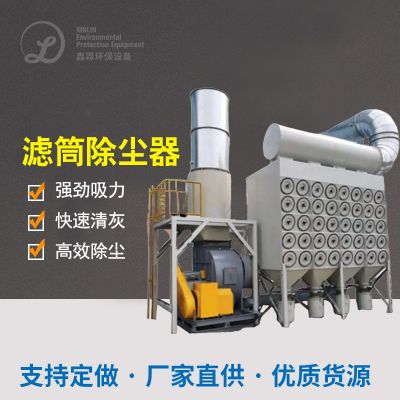
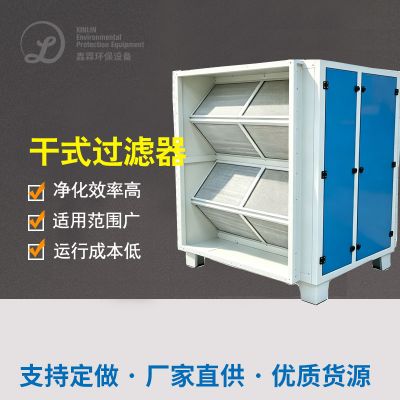
主进行处理:有效率滤筒滤尘器(PTFE塑膜过滤槽)
后解决:活性氧炭吸控制系统解决残留气态被空气污染物
智慧控住
:依据电焊焊接办公工位自动的驻车自动的上下调整排风机带速。
整理治疗效果
:
颗粒状物排放物渗透压<10mg/m³
VOCs消除率>85%
系统高耗能调低30%

 扫一扫添加微信