等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该机构公司年产量汽车遍布件40万台,工作人员1200人。等正离子切工生产加工引起高有机废气溶液浓硫酸浓度材料硫化物尘土(Fe₂O₃、Al₂O₃等)、老化(O₃)、氮硫化物(NOₓ)及一硫化碳(CO)。机构公司一次因尘土排放量偏高准(PM10有机废气溶液浓硫酸浓度200-300mg/m³)被环保健康团队惩处,会面临关停整改落实危险因素。同一,传统式静电放电排尘器因含潮湿气息引起滤布冷凝水,年维修服务费用的超200万元左右,且老化有机废气溶液浓硫酸浓度偏高准(0.3-0.5ppm)产生工作人员吸道隐疼。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
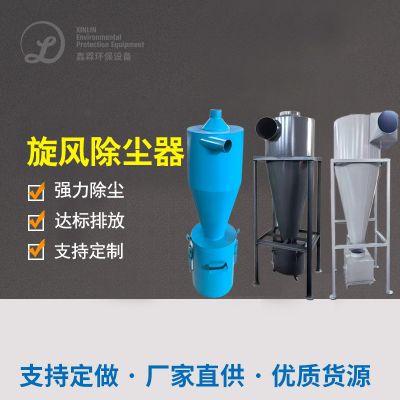
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
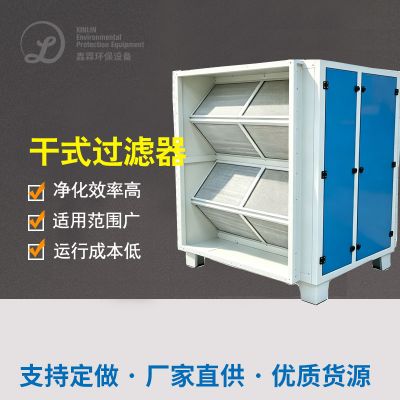
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该客户所采用等阳正离子切除方法产量金属件钢结构框架,引发很多尾气。为少尾气减排,客户安裝了等阳正离子切除尾气整理软件系统。
废气成分来源:
与机动车部件制造出工业企业比如,废水中的五金腐蚀物煤尘主耍来出自于于五金原材料的化掉器和腐蚀;将还带有的危险化合物,如锯开手游辅助有毒有毒物质分析成导致的危险有毒有毒物质、锯开自然环境中污染问题物化掉器分析成导致的危险有毒有毒物质等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
工作后废气排放中的悬浮物物和有危害性的的气体含量偏态拉低,以达到了发达国家环保标准化标准化。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该制造业企业在等正离子切除方式中引起大批气体,有效塑料气体、防阳极氧化物料反应物颗粒剂、一防阳极氧化物料反应碳、二防阳极氧化物料反应碳、氮防阳极氧化物料反应物等有危害物料。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
整理后尾气直接排放超过坏保条件,操作周围环境有纠正,职员键康有保险。

 扫一扫添加微信